စနစ်တကျတပ်ဆင်ခြင်းအလျားလိုက် တစ်ဆင့် centrifugal စုပ်စက်ယုံကြည်စိတ်ချရသော လည်ပတ်မှုကို သေချာစေသည်။ မှန်ကန်သော လုပ်ထုံးလုပ်နည်းများကို လိုက်နာသော နည်းပညာရှင်များသည် ပန့်များ၏ သက်တမ်းကို ၁၅ နှစ်မှ ၂၀ နှစ်အထိ ရောက်ရှိစေရန် ကူညီပေးပြီး ပုံမှန်ပြုပြင်ထိန်းသိမ်းမှုဖြင့် မကြာခဏ ၂၅ နှစ်ထက်ကျော်လွန်ပါသည်။ > ဂရုတစိုက်ပြင်ဆင်မှုနှင့် ချိန်ညှိမှုသည် ကုန်ကျစရိတ်များသော ပြုပြင်မှုများနှင့် လည်ပတ်မှုရပ်တန့်ချိန်များကို ကာကွယ်ပေးသည်။
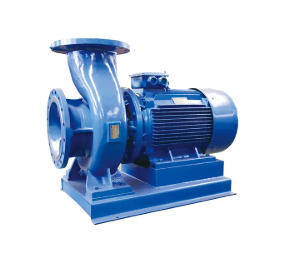
အလျားလိုက် တစ်ဆင့်တည်းသော ဗဟိုခွားရည်စုပ်စက် တပ်ဆင်ခြင်း အဆင့်များ
ဘေးကင်းရေး ကြိုတင်ကာကွယ်မှုများ
တပ်ဆင်စဉ်အတွင်း ဘေးကင်းရေးသည် ထိပ်တန်းဦးစားပေးအဖြစ် ဆက်လက်တည်ရှိနေပါသည်။ နည်းပညာရှင်များသည် အလုပ်မစတင်မီ အန္တရာယ်အကဲဖြတ်ခြင်းကို သေချာစွာ ပြုလုပ်ရမည်။ ၎င်းတို့သည် ဖော်ထုတ်ထားသော အန္တရာယ်များအပေါ် အခြေခံ၍ ကိုယ်ရေးကိုယ်တာကာကွယ်ရေးပစ္စည်း (PPE) များကို ဝတ်ဆင်ကြသည်။ အကြံပြုထားသော PPE တွင် ဦးထုပ်မာများ၊ ဘေးကင်းရေးမျက်မှန် သို့မဟုတ် မျက်နှာအကာများ၊ မြင်သာသောအင်္ကျီများ၊ ချော်မကျသော ဖိနပ်အောက်ခံပါသည့် သံမဏိခြေချောင်းဖိနပ်များ၊ အကြားအာရုံကာကွယ်မှု၊ အသက်ရှူလမ်းကြောင်းဆိုင်ရာ မျက်နှာဖုံးများနှင့် လက်အိတ်များ ပါဝင်သည်။ အော်ပရေတာများသည် ဘေးကင်းသောလုပ်ထုံးလုပ်နည်းများနှင့် PPE ကို မှန်ကန်စွာအသုံးပြုခြင်းဆိုင်ရာ လေ့ကျင့်မှုများ ရရှိကြသည်။
ပန့်ကိုစတင်မစတင်မီ အကာအရံများနှင့် ဒိုင်းများအားလုံး တပ်ဆင်ထားကြောင်း အမြဲသေချာပါစေ။ မတော်တဆမှုများကို ရှောင်ရှားရန် ပန့်လည်ပတ်နေချိန်တွင် သတိထား၍ ချဉ်းကပ်ပါ။
တပ်ဆင်စဉ်အတွင်း အဖြစ်များသော အန္တရာယ်များတွင် အောက်ပါတို့ ပါဝင်သည်-
အပူလွန်ကဲခြင်း၊ ၎င်းသည် မီးလောင်ဒဏ်ရာများနှင့် စက်ပစ္စည်းများကို ပျက်စီးစေနိုင်သည်။
ပိုက်လိုင်း သို့မဟုတ် အဆို့ရှင် အခြေအနေ မမှန်ကန်ခြင်းကြောင့် Impeller cavitation ဖြစ်ပေါ်ခြင်း။
ခြောက်သွေ့စွာလည်ပတ်ခြင်း၊ ၎င်းသည် ပန့်အခေါင်းပေါက်ကို ကြားခံပစ္စည်းဖြင့် မဖြည့်ထားပါက ဖြစ်ပေါ်သည်။
စုပ်ယူမှုပိုက်လိုင်းတွင် လေယိုစိမ့်မှုနှင့် ပိတ်ဆို့ခြင်းများ ဖြစ်ပေါ်လေ့ရှိပြီး၊ ၎င်းသည် မကြာခဏဆိုသလို ဟောင်းနွမ်းနေသော အစိတ်အပိုင်းများကြောင့် ဖြစ်ပွားလေ့ရှိသည်။
ကိရိယာများနှင့် ပစ္စည်းစစ်ဆေးရမည့်စာရင်း
အောင်မြင်စွာတပ်ဆင်ရန်အတွက် မှန်ကန်သောကိရိယာများနှင့် ပစ္စည်းကိရိယာများ လိုအပ်ပါသည်။ နည်းပညာရှင်များသည် အောက်ပါပစ္စည်းများကို ပြင်ဆင်ကြသည်။
ဝိညာဉ်အဆင့်
ဒိုင်ခွက်ညွှန်ပြချက်
ဖီလာ ဂေ့ဂျ်
လိမ်တံများ
သံပလပ်များ
အီပိုစီ ဂရောင်း
ကျောက်ဆူးဘော့များ
PPE (အထက်ဖော်ပြပါအတိုင်း)
လျှပ်စစ်စမ်းသပ်ကိရိယာများ
၎င်းတို့သည် တံဆိပ်များနှင့် ချိတ်ဆက်မှုများ အပါအဝင် ပန့်အစိတ်အပိုင်းအားလုံး ရှိနေပြီး ပျက်စီးမှုမရှိကြောင်းကိုလည်း အတည်ပြုပါသည်။
နေရာပြင်ဆင်ခြင်းနှင့် အခြေခံအဆင့်ညှိခြင်း
သင့်လျော်သော နေရာပြင်ဆင်မှုသည် အလျားလိုက် single-stage centrifugal pump အတွက် တည်ငြိမ်မှုနှင့် တာရှည်ခံမှုကို သေချာစေသည်။ တပ်ဆင်ရေးအဖွဲ့သည် အညစ်အကြေးများရှိသောနေရာကို ရှင်းလင်းပြီး ရေနုတ်မြောင်းလုံလောက်မှု ရှိမရှိ စစ်ဆေးသည်။ ၎င်းတို့သည် အုတ်မြစ်နှင့် အောက်ခံပြားတွင် အက်ကွဲကြောင်းများ သို့မဟုတ် မညီမညာမျက်နှာပြင်များ ရှိမရှိ စစ်ဆေးသည်။
စက်မှုလုပ်ငန်းစံနှုန်းများသည် တိကျသောအဆင့်ညှိမှုလိုအပ်သည်-
ANSI သတ်မှတ်ချက်များ- တစ်ပေလျှင် ၀.၀၀၅ လက်မအထိ အဆင့်သတ်မှတ်ထားသည်။
API610 သတ်မှတ်ချက်များ- တစ်ပေလျှင် ၀.၀၀၁၈ လက်မ (တစ်မီတာလျှင် ၀.၁၅ မီလီမီတာ) အထိ အဆင့်သတ်မှတ်သည်။
နည်းပညာရှင်များသည် spirit level ကို အသုံးပြု၍ baseplate ကို ဤခံနိုင်ရည်များနှင့် ကိုက်ညီသည်အထိ ချိန်ညှိကြသည်။ Epoxy grout သည် base ကို ခိုင်မာစေပြီး ရွေ့လျားမှုကို ကာကွယ်ပေးသည်။
ပန့်ကို နေရာချထားခြင်းနှင့် လုံခြုံစေခြင်း
နည်းပညာရှင်များသည် ပန့်ကို ညှိထားသော အောက်ခံပြားပေါ်တွင် ထားရှိသည်။ ၎င်းတို့သည် ပန့်ကို ပိုက်စနစ်နှင့် ချိန်ညှိပြီး ကျောက်ဆူးဘော့များကို အသုံးပြု၍ လုံခြုံအောင် ချည်နှောင်ထားသည်။ သင့်လျော်သော ချည်နှောင်မှုသည် လည်ပတ်နေစဉ် တုန်ခါမှုနှင့် ရွေ့လျားမှုကို ကာကွယ်ပေးသည်။
ပြုပြင်ထိန်းသိမ်းမှု လျစ်လျူရှုထားခြင်း သို့မဟုတ် ထိရောက်မှုမရှိသော တံဆိပ်များသည် အရည်ယိုစိမ့်မှု၊ စွမ်းအင်သုံးစွဲမှု မြင့်တက်လာခြင်းနှင့် ဘေးကင်းရေးဆိုင်ရာ အန္တရာယ်များကို ဖြစ်ပေါ်စေနိုင်သည်။ မမျှော်လင့်ထားသော ပန့်ချို့ယွင်းမှုများသည် ထုတ်လုပ်မှု ရပ်တန့်သွားစေပြီး အလုပ်သမားများ အလုပ်မလုပ်ခြင်းနှင့် ပို့ဆောင်မှု နှောင့်နှေးခြင်းကဲ့သို့သော သွယ်ဝိုက်ကုန်ကျစရိတ်များကို ဖြစ်စေနိုင်သည်။
မော်တာတပ်ဆင်ခြင်းနှင့် ချိန်ညှိခြင်း
မော်တာ ချိန်ညှိမှုသည် အလျားလိုက် single-stage centrifugal pump ၏ စွမ်းဆောင်ရည်နှင့် သက်တမ်းတွင် အရေးပါသော အခန်းကဏ္ဍမှ ပါဝင်သည်။ နည်းပညာရှင်များသည် ချိန်ညှိမှုမတိုင်မီ စစ်ဆေးမှုများကို ပြုလုပ်ကြပြီး ၎င်းတွင် foundation စစ်ဆေးခြင်း၊ soft foot check နှင့် pipe strain assessment များ ပါဝင်သည်။
ချိန်ညှိမှုအတွက် အကောင်းဆုံးလုပ်ဆောင်မှုများတွင် အောက်ပါတို့ပါဝင်သည်-
တိကျသော shaft alignment အတွက် laser sensor များကို အသုံးပြုခြင်း။
ကွဲလွဲမှုကို တိုင်းတာရန်နှင့် ပြုပြင်ရန်အတွက် ဒိုင်ခွက်ညွှန်ပြချက်များကို အသုံးပြုခြင်း။
မှန်ကန်သော ချိန်ညှိမှုသည် စွမ်းအင်သုံးစွဲမှုကို လျော့ကျစေပြီး အလွန်အကျွံ တုန်ခါမှုနှင့် စောစီးစွာ ပွန်းပဲ့မှုကို ကာကွယ်ပေးသည်။
အကျိုးဆက်ဖော်ပြချက်
စွမ်းအင်အသုံးပြုမှု မြင့်တက်လာခြင်းကြောင့် ရိုးတံများကို အလယ်ဗဟိုသို့ လှည့်စေပြီး စွမ်းအင်သုံးစွဲမှု ပိုမိုမြင့်မားလာစေသည်။
အလွန်အကျွံတုန်ခါမှုများ မညီမညာဖြစ်ခြင်းကြောင့် အစိတ်အပိုင်းများကို ဖိစီးစေနိုင်သော တုန်ခါမှုများကို ဖြစ်ပေါ်စေပြီး အချိန်မတိုင်မီ ပွန်းပဲ့မှုဖြစ်စေသည်။
အစိတ်အပိုင်းများ အချိန်မတန်မီ ပွန်းစားခြင်း ဖြစ်ခြင်းသည် ဘီးရင်များတွင် ပွတ်တိုက်မှုနှင့် အပူ မြင့်တက်လာခြင်းကြောင့် ၎င်းတို့၏ သက်တမ်းနှင့် လုပ်ဆောင်နိုင်စွမ်းကို လျော့ကျစေသည်။
လည်ပတ်မှုကုန်ကျစရိတ်များ မြင့်မားလာခြင်း စွမ်းအင်အသုံးပြုမှု မြင့်တက်လာခြင်းနှင့် အစိတ်အပိုင်းများ ယိုယွင်းပျက်စီးခြင်း ပေါင်းစပ်မှုကြောင့် ကုန်ကျစရိတ်များ မြင့်တက်လာပါသည်။
ချိတ်ဆက်မှု ချိန်ညှိခြင်းနှင့် ချိန်ညှိခြင်း
သင့်လျော်သော ချိတ်ဆက်မှု ချိန်ညှိမှုသည် ချောမွေ့စွာလည်ပတ်မှုကို သေချာစေပြီး အလျားလိုက် အဆင့်တစ်ခုတည်းရှိသော ဗဟိုခွာအားစုပ်စက်၏ သက်တမ်းကို တိုးချဲ့ပေးသည်။ မညီမျှခြင်းသည် တုန်ခါမှု၊ ဆူညံသံ၊ ዋጭပွန်းစားမှုနှင့် ရိုးတံကျိုးခြင်းများကိုပင် ဖြစ်စေနိုင်သည်။
အဆင့်ဖော်ပြချက်
၁။ ချိတ်ဆက်မှုကို ချိန်ညှိပြီး မော်တာ၏ လည်ပတ်မှု ဦးတည်ရာကို ပန့်၏ စတီယာရင်မြားနှင့် တိုက်ဆိုင်စစ်ဆေးပါ။
၂ ရိုးတံမျဉ်းကို ဂရုတစိုက် ချိန်ညှိရန်အတွက် ခြေထောက်များအောက်တွင် ပါးလွှာသော gasket များကို အသုံးပြုပါ။
၃။ တပ်ဆင်ခြင်းနှင့် ချိန်ညှိခြင်းအတွက် ချိတ်ဆက်မှုထုတ်လုပ်သူ၏ ညွှန်ကြားချက်များကို လိုက်နာပါ။
၄။ တိကျသော စံကိုက်ညှိမှုအတွက်၊ ရေဒီယယ်နှင့် ဝင်ရိုး ဦးတည်ရာများကို တိုင်းတာရန် ဒိုင်ခွက်ညွှန်ပြချက်ကို အသုံးပြုပါ။
၅။ မျက်နှာပြင်အဆုံးတွင် အများဆုံးပြေးထွက်မှုမှာ ၀.၀၅ မီလီမီတာနှင့် ရေဒီယယ်ပြေးထွက်မှုမှာ ၀.၁ မီလီမီတာဖြစ်ကြောင်း သေချာပါစေ။
၆ ချိန်ညှိပြီးနောက် ချိတ်ဆက်အဖုံးကို တပ်ဆင်ပြီး ချိတ်ဆက်အကာများကို ပြန်လည်စစ်ဆေးပါ။
အထူးသဖြင့် အီလက်စတိုမာရစ် ချိတ်ဆက်မှုများတွင် မညီမညာဖြစ်ခြင်းသည် တုန်ခါမှုနှင့် ဆူညံသံကို တိုးစေသည်။ 1x သို့မဟုတ် 2x စက်အမြန်နှုန်းတွင် မြင့်မားသော တုန်ခါမှုအဆင့်များသည် မညီမညာဖြစ်ခြင်းကို မကြာခဏ ညွှန်ပြလေ့ရှိသည်။
လျှပ်စစ်ချိတ်ဆက်မှုများ
နည်းပညာရှင်များသည် အပူလွန်ကဲခြင်းနှင့် စွမ်းဆောင်ရည်မပြည့်ဝခြင်းကို ကာကွယ်ရန်အတွက် တည်ငြိမ်သော ပါဝါထောက်ပံ့မှုကို သေချာစေပါသည်။ ၎င်းတို့သည် လျှပ်စစ်ချိတ်ဆက်မှုများ ကောင်းမွန်မှုရှိမရှိကို စစ်ဆေးပြီး ဗို့အားအတက်အကျကို လျှော့ချရန်အတွက် surge protector များကို အသုံးပြုပါသည်။ ပုံမှန် insulation resistance စစ်ဆေးမှုများသည် ယိုယွင်းပျက်စီးမှုကို စောစီးစွာ ဖော်ထုတ်ရန်နှင့် ရပ်တန့်ချိန်ကို ကာကွယ်ရန် ကူညီပေးပါသည်။
အဖြစ်များသော လျှပ်စစ်ချို့ယွင်းမှုများတွင် အောက်ပါတို့ ပါဝင်သည်-
ဓာတ်အားမလုံလောက်ခြင်းနှင့် ပြတ်တောက်ခြင်းကဲ့သို့သော ဓာတ်အားထောက်ပံ့မှုပြဿနာများ။
ပတ်ဝန်းကျင်ဆိုင်ရာအချက်များကြောင့် insulation ယိုယွင်းပျက်စီးခြင်း။
ဗို့အားမြင့်တက်မှုကြောင့် မော်တာချို့ယွင်းခြင်း။
ပန့်ကို ပရီမီယံဖြည့်ခြင်း
Priming လုပ်ခြင်းသည် အလျားလိုက် single-stage centrifugal pump ကို လည်ပတ်ရန်အတွက် casing ကို အရည်ဖြင့်ဖြည့်ခြင်းဖြင့် ပြင်ဆင်ပေးသည်။ centrifugal pump အများစုသည် self-priming မဟုတ်သောကြောင့် ဤအဆင့်သည် မရှိမဖြစ်လိုအပ်သည်။
စံ priming လုပ်ထုံးလုပ်နည်းများ-
အရည်ကို ဘူးခွံထဲတွင် ဖမ်းယူရန်နှင့် လေဟာနယ်ဖိအားကို တည်ဆောက်ရန် စွန့်ထုတ်အဆို့ရှင်ကို ပိတ်ပါ။
စုပ်ယူမှုထောက်ပံ့မှုသည် ပန့်အောက်တွင်ရှိပါက ခြေထောက်အဆို့ရှင်တစ်ခုတပ်ဆင်ပြီး ပန့်ကို priming pump သို့မဟုတ် အခြားထောက်ပံ့မှုမှ အရည်ဖြင့် ဖြည့်ပါ။
စုပ်အားထောက်ပံ့မှုသည် ပန့်အထက်တွင်ရှိပါက အရည်စီးဆင်းသည်အထိ စုပ်အားခွဲထုတ်သည့်အဆို့ရှင်နှင့် လေဝင်ပေါက်များကို ဖြည်းဖြည်းချင်းဖွင့်ပြီးနောက် လေဝင်ပေါက်များနှင့် အဆို့ရှင်ကို ပိတ်ပါ။
ရေစိမ့်ထွက်ပြီးနောက် လေဝင်ပေါက်ကို ပိတ်ထားကြောင်း သေချာစေရန်အတွက် ဒီဇိုင်းထုတ်ထားသော လေဝင်ပေါက်များကို အသုံးပြုပါ။
ကောင်းမွန်စွာ လေလုံအောင်ပိတ်ထားသော စုပ်ယူမှုစနစ်သည် လေယိုစိမ့်မှုကို ကာကွယ်ပေးပြီး ထိရောက်သော priming ကို သေချာစေသည်။ ပန့်သည် priming လုပ်ရန် အချိန်အလွန်ကြာပါက နည်းပညာရှင်များသည် ယိုစိမ့်မှု သို့မဟုတ် ပိတ်ဆို့ခြင်း ရှိမရှိ စစ်ဆေးကြသည်။ အေးခဲသောအခြေအနေများတွင် ၎င်းတို့သည် ပန့်ကို ရေစုပ်ထုတ်ခြင်း သို့မဟုတ် ပျက်စီးမှုကို ရှောင်ရှားရန် အပူပေးသည်။
ကနဦးစမ်းသပ်ခြင်းနှင့် ပြဿနာဖြေရှင်းခြင်း
ကနဦးစမ်းသပ်မှုသည် သင့်လျော်စွာတပ်ဆင်မှုကို အတည်ပြုပြီး ဖြစ်နိုင်ချေရှိသောပြဿနာများကို ဖော်ထုတ်သည်။ နည်းပညာရှင်များသည် အုတ်မြစ်နှင့် ကျောက်ဆူးဘို့များကို အသုံးပြုပြီး အောက်ခြေပြားကို တစ်မီတာလျှင် ၀.၀၀၀၂ မီတာအတွင်း ညှိကာ epoxy grout ကို လိမ်းသည်။ ၎င်းတို့သည် အနားကွပ်တင်းကျပ်နေစဉ်အတွင်း ရွေ့လျားမှုကို ကာကွယ်ရန် ပိုက်အားနည်းပါးစွာ ထိန်းသိမ်းထားသည်။
စတင်လည်ပတ်စဉ်အတွင်း အဖြစ်များသော ပြဿနာဖြေရှင်းခြင်းဆိုင်ရာ ပြဿနာများ ပါဝင်သည်-
ပြဿနာဖော်ပြချက် အကြောင်းရင်းများ ဖြေရှင်းချက်များ
ပန့်စက်မစတင်ခြင်း သို့မဟုတ် ခက်ခဲစွာစတင်ခြင်း။ လျှပ်စစ်ချို့ယွင်းမှုများ (ဥပမာ- ဖျူ့စ်ပြတ်တောက်ခြင်း၊ မော်တာရစ်သ винование ပြဿနာများ) သို့မဟုတ် စက်ပိုင်းဆိုင်ရာချို့ယွင်းမှုများ (ဥပမာ- ချိန်ညှိမှုလွဲခြင်း၊ ဘီးရင်းပျက်စီးခြင်း) လျှပ်စစ်ချိတ်ဆက်မှုများကို စစ်ဆေးပါ၊ မော်တာအစိတ်အပိုင်းများကို စစ်ဆေးပါ၊ သင့်လျော်သော ချိန်ညှိမှုနှင့် ချောဆီလိမ်းခြင်းတို့ကို သေချာစေပါ။
စီးဆင်းမှုလျော့နည်းခြင်း သို့မဟုတ် စီးဆင်းမှုနှုန်းနိမ့်ခြင်း ပန်ကာများတွင် ပိတ်ဆို့ခြင်း၊ ပိတ်ဆို့ခြင်း သို့မဟုတ် ယိုယွင်းခြင်း ပန့်၏ အဝင်ပေါက်နှင့် ပန်ကာကို စစ်ဆေးပြီး သန့်ရှင်းရေးလုပ်ပါ၊ ယိုယွင်းနေသော အစိတ်အပိုင်းများကို အစားထိုးပါ။
မော်တာပြဿနာများ အပူလွန်ကဲခြင်း သို့မဟုတ် လျှပ်စစ်ချို့ယွင်းမှုများ မော်တာချိတ်ဆက်မှုများ၊ ဗို့အားနှင့် အမ်ပီယာကို စစ်ဆေးပါ။ လျှပ်စစ်ပြဿနာများကို ချက်ချင်းဖြေရှင်းပါ။
အလျားလိုက် single-stage centrifugal pump သည် ထိရောက်စွာနှင့် ဘေးကင်းစွာ လည်ပတ်နိုင်စေရန် နည်းပညာရှင်များသည် ဤပြဿနာများကို လျင်မြန်စွာ ဖြေရှင်းပေးပါသည်။
အလျားလိုက် တစ်ဆင့် ဗဟိုခွားရည်စုပ်စက် တပ်ဆင်ခြင်းအတွက် လက်တွေ့ကျသော အကြံပြုချက်များ
သင့်လျော်သော ချိန်ညှိမှုကို သေချာစေခြင်း
သင့်လျော်သော ချိန်ညှိမှုသည် ချောမွေ့သောလည်ပတ်မှုကို သေချာစေပြီး အလျားလိုက် single-stage centrifugal pump ၏ သက်တမ်းကို တိုးချဲ့ပေးသည်။ နည်းပညာရှင်များသည် တိကျမှုရရှိရန် rough နှင့် final alignment နည်းစနစ်နှစ်မျိုးလုံးကို အသုံးပြုကြသည်။ အောက်ပါဇယားတွင် ထိရောက်သော ချိန်ညှိမှုအဆင့်များကို ဖော်ပြထားသည်။
အဆင့်ဖော်ပြချက်
၁။ အကြမ်းဖျင်းချိန်ညှိမှုအတွက် ပြောင်းပြန်ညွှန်ပြချက်များ သို့မဟုတ် လေဆာချိန်ညှိမှုကို အသုံးပြု၍ ပန့်နှင့် မော်တာကို အောက်ခံပြားပေါ်တွင် ပြန်လည်တပ်ဆင်ပါ။
၂ ပိုက်များကို စက်ပစ္စည်းသို့ ယူဆောင်လာပါ၊ တိုင်းတာပြီး ဂဟေဆက် spool များကို နေရာတွင် တပ်ဆင်ပါ၊ gasket များအတွက် အပေါက်တစ်ခုချန်ထားပါ။
၃ ပိုက်များကို တင်းကျပ်ပြီး ရိုးတံလှုပ်ရှားမှုသည် ၀.၀၀၂ လက်မထက် မပိုကြောင်း စစ်ဆေးပါ။ လိုအပ်ပါက လိပ်များကို ပြုပြင်ပါ။
၄။ ဖြုတ်နေစဉ်အတွင်း ရွေ့လျားမှုကို စောင့်ကြည့်ရန် မျက်နှာပြင်နှစ်ခုလုံးရှိ အညွှန်းကိန်းများကို အသုံးပြုပါ။ ရွေ့လျားမှုသည် ၀.၀၀၂ လက်မထက် ကျော်လွန်ပါက ချိန်ညှိပါ။
ချိန်ညှိမှုမှားယွင်းခြင်းသည် ပြုပြင်ထိန်းသိမ်းမှုကြိမ်နှုန်းနှင့် လည်ပတ်မှုကုန်ကျစရိတ်များကို တိုးမြင့်စေသည်။ ၎င်းသည် အချိန်မတိုင်မီ ပွန်းပဲ့ခြင်း၊ စွမ်းအင်ပိုမိုသုံးစွဲခြင်းနှင့် မကြာခဏပြုပြင်ခြင်းတို့ကို ဖြစ်စေသည်။
ယိုစိမ့်မှုနှင့် တုန်ခါမှုများကို ကာကွယ်ခြင်း
ယိုစိမ့်မှုများနှင့် တုန်ခါမှုများသည် ပန့်စွမ်းဆောင်ရည်ကို အနှောင့်အယှက်ဖြစ်စေနိုင်သည်။ ယိုစိမ့်မှု၏ အဖြစ်များသော အကြောင်းရင်းများတွင် အောက်ပါတို့ ပါဝင်သည်-
shaft seal ပျက်စီးနေသည်
မသင့်လျော်သော ပန့်ကိုယ်ထည်ပစ္စည်းရွေးချယ်မှု
ချောဆီပို့မှုညံ့ဖျင်းခြင်း
အဓိက မောင်းနှင်သူ၏ မြန်နှုန်း အလွန်အကျွံ
တုန်ခါမှုကို လျှော့ချရန်အတွက် နည်းပညာရှင်များသည် cavitation ကို ဖြေရှင်းပြီး သင့်လျော်သော alignment ကို ထိန်းသိမ်းကာ bearing များကို မှန်မှန်စစ်ဆေးကြသည်။ ၎င်းတို့သည် အုတ်မြစ်နှင့် မော်တာပေါ်ရှိ bolt အားလုံးကိုလည်း တင်းကျပ်ကြသည်။
ပုံမှန်စစ်ဆေးခြင်းနှင့် ပြုပြင်ထိန်းသိမ်းခြင်းသည် ယိုစိမ့်မှုများကို ကာကွယ်ရန်နှင့် တုန်ခါမှုအဆင့်ကို နိမ့်ကျစေရန် ကူညီပေးသည်။
စတင်မှုပြဿနာများကို ဖြေရှင်းခြင်း
နည်းပညာရှင်များသည် စတင်လည်ပတ်မှုပြဿနာများကို ဖြေရှင်းရန် စနစ်တကျချဉ်းကပ်မှုကို လိုက်နာကြသည်-
ပြဿနာကို ဖော်ထုတ်ပါ။
ပစ္စည်းကိရိယာများကို သတိပြုပါ။
ရောဂါရှာဖွေရေးစစ်ဆေးမှုများကို လုပ်ဆောင်ပါ။
အရေးကြီးသော အစိတ်အပိုင်းများကို စစ်ဆေးပါ။
ရရှိနိုင်ပါက အဆင့်မြင့် စောင့်ကြည့်ရေးနည်းပညာကို အသုံးပြုပါ။
ဤလုပ်ငန်းစဉ်သည် အလျားလိုက် တစ်ဆင့်တည်းသော ဗဟိုခွာအားသုံး ပန့်ကို ယုံကြည်စိတ်ချစွာ စတင်ပြီး ထိရောက်စွာ လည်ပတ်ကြောင်း သေချာစေသည်။
နည်းပညာရှင်များသည် အဓိကအဆင့်များကို လိုက်နာခြင်းဖြင့် ဘေးကင်းပြီး ထိရောက်သော ပန့်တပ်ဆင်မှုကို ရရှိကြသည်- ယူနစ်ကို သယ်ယူပို့ဆောင်ခြင်း၊ အောက်ခြေကို ညှိခြင်း၊ ချိတ်ဆက်မှုများကို ချိန်ညှိခြင်းနှင့် အစိတ်အပိုင်းအားလုံးကို လုံခြုံအောင်ပြုလုပ်ခြင်း။ ပုံမှန်စစ်ဆေးခြင်းသည် လည်ပတ်မှုအချိန်ကို ကာကွယ်ပေးပြီး စွမ်းဆောင်ရည်ကို မြှင့်တင်ပေးကာ စက်ပစ္စည်းသက်တမ်းကို တိုးမြှင့်ပေးသည်။
ပို့စ်တင်ချိန်: အောက်တိုဘာ-၁၀-၂၀၂၅